电 话:0515-88852166
手 机:13327986076
邮 箱:jsshuoying@126.com
jsshuoying@hotmail.com
网 址:www.jsshuoying.com
地 址:江苏省盐城市盐都区大冈镇呈祥路北广文路西
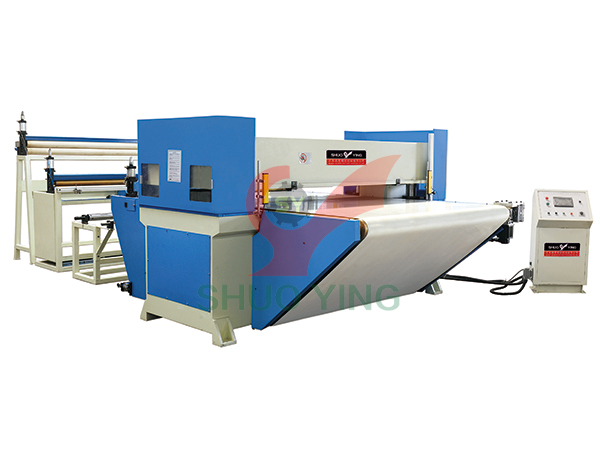
怎么处理裁断机高压问题呢?小型裁断机价格来为大家详细讲解下。减缓液压冲击是油压裁断机厂家处理异常高压的一个重要步骤,通常会对电液换向阀和电磁换向阀进行同时换向,然后将流量阀的开口缓慢开打,促使马达缓慢动作。南阳小型裁断机由于惯性作用,使缸内压力升高,设有溢流阀,即可防止异常高压。防止液压裁断机的元件不动作会引起异常高压的回路。当液压马达2驱动惯性大的负载,换向阀1回到中位时,产生大的液压冲击,设置制动阀3,可泄掉被压缩的高压油,同时又可通过单向阀从油箱吸入油液填补另一侧油管中的真空,以防气穴产生。液压裁断机高温是机械中常见的故障问题,所以正确认识和学习四柱油压机的维修知识很重要。
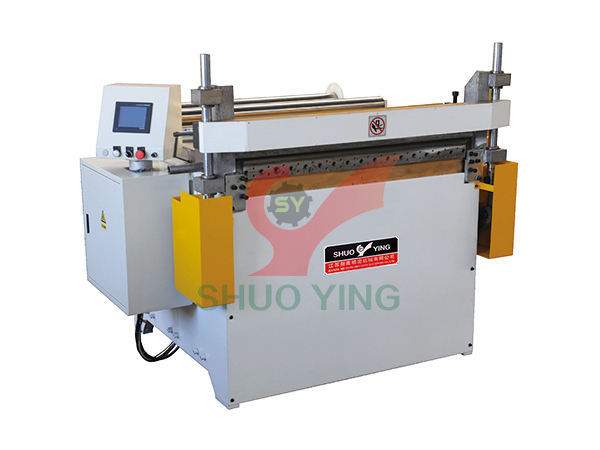
小型裁断机价格判断液压裁断机功能的主要依据是:冲切力大小和冲切速度。冲切力很大,但冲切速度很低,或者冲切速度很高,但冲切力很小的机器,都不能顺利地完成冲切任务。 对于机械传动的裁断机一般冲切速度都较高,约为250次/分;其冲切速度是变值,平均冲切速度为:200毫米/秒。环保小型裁断机的冲切速度一般为:大于75毫米/秒。机械传动的裁断机和液压传动的裁断机不同点,主要由两种传动的不同的特性所决定的:机械传动是刚性传动,而液压传动确有一定的柔性。液压裁断机的特点是:当冲切头通过刀模作用于被加工物的瞬时,作用油缸内的压力并未达到额定压力,压力将随着接触的时间增加而增加,直到电磁换向阀接收到信号,换向阀换向,冲切头开始复位;这时油缸内的压力由于受到进入油缸的压力油时间的限制,可能并未达到设定的额定压力值;也就是说,系统压力未达到设计值,冲切就已经完成。
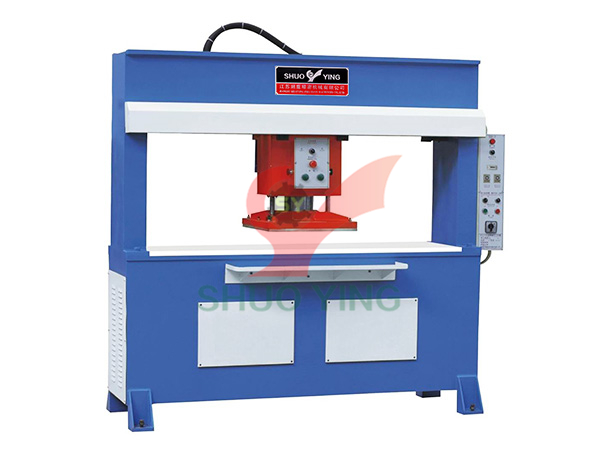
小型裁断机价格解析裁断机齿轮的精度等级与齿廓偏差:1.轮齿同侧齿向偏差的幅度等级,对分度剧直径为5一Ioooo、模数(法向模数)为o.5—70、齿宽为4—1000的渐开线圆柱。齿轮的同侧齿面公差,包括切向综合公差、一齿切向综合公差、单个阿距极限偏造、齿距累积极限偏差、齿距累积总公差、齿廓总公差和螺旋线总公差,GB/Tlo095.1—2008规定fo,1一12共13个精度等级,其中o级最高,12级最低。2.环保小型裁断机径向综合偏差的精度等级,对分度团直径为5—1000、模数(法向模数)为o.2一lo的沥开线阅柱齿轮的径向综合总公差和一齿径向综合公差,GB/丁to095.2—2008规定厂4—12共9个精度等级,其中4级最高,12级最低。3.径向跳动的精度等级,对于分度回直径为5—10ooo、模数(法向模数)为o.5—70的渐开线喇柱齿轮的径向跳动.B/裁断机中推荐了o,l一12共13个精度等级,其中o级最高.12级最低。

环保小型裁断机换向阀的故障有:阀不能换向或换向动作缓慢,气体泄漏,电磁先导阀有故障等。(1)换向阀不能换向或换向动作缓慢,一般是因润滑不良、弹簧被卡住或损坏、油污或杂质卡住滑动部分等原因引起的。对此,应先检查油雾器的工作是否正常;润滑油的粘度是否合适。必要时,应更换润滑油,清洗换向阀的滑动部分,或更换弹簧和换向阀。(2)南阳小型裁断机换向阀经长时间使用后易出现阀芯密封圈磨损、阀杆和阀座损伤的现象,导致阀内气体泄漏,阀的动作缓慢或不能正常换向等故障。此时,应更换密封圈、阀杆和阀座,或将换向阀换新。(3)若电磁先导阀的进、排气孔被油泥等杂物堵塞,封闭不严,活动铁芯被卡死,电路有故障等,均可导致换向阀不能正常换向。对前3种情况应清洗先导阀及活动铁芯上的油泥和杂质。
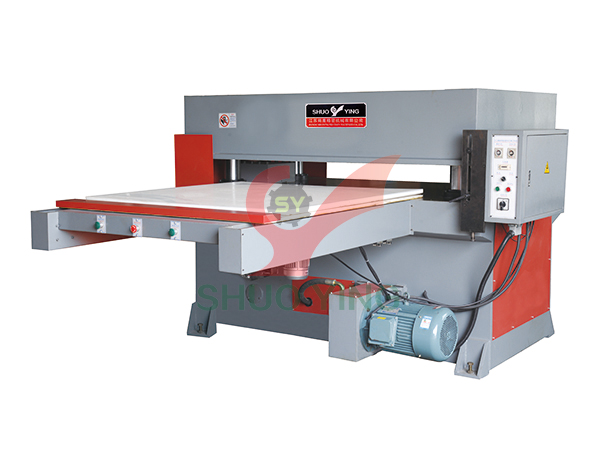
南阳小型裁断机具体选择时,可以参考下述原则。(1)总的原则:在保证零件表面功能要求的前提下,尽量选用较大的表面粗糙度参数值。(2)在同一零件:环保小型裁断机作表面的粗糙度参数值应hlk工作表面小。(3)摩擦表面比非庶探表面的辙糙度参数值小。如果摩擦表面的摩擦速度愈高,所受的单位乐力愈大,则租糙度参数值虚愈南;滚动摩擦表面比滑动摩擦表面要求租糙度参数值小。(4)时间隙配合,配合间隙愈小,租糙度参数疽应愈小,对过盈配合,为保证连接强度的牢固可靠。载荷愈大,要求粗糙度参数值愈小。(5)配合表面的粗糙度参数值应与其尺寸精度要求相当。半配合性质相同时,零件尺寸愈小,则其相应的租糙度参数值愈小;向一精度等级.小尺寸比大尺寸的粗糙度参数值小。轴比孔的粗糙度参数值小(特别是I丁8一IT5的精度)。
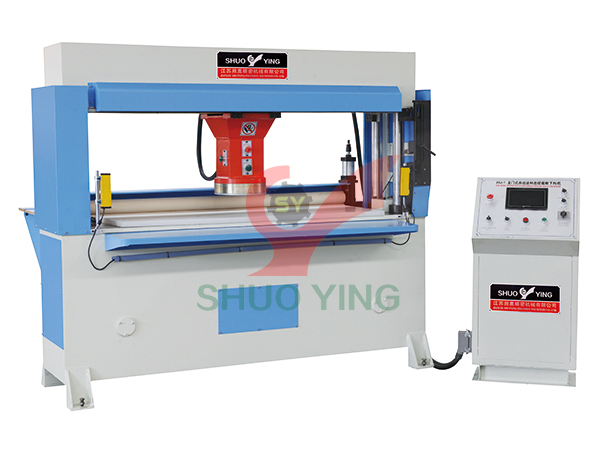
小型裁断机价格在全自动裁断机零件的整个制造过程中,切削加工过程所消耗的工时和谈用最多,因此切削加工对零件的结构工艺性要求就显得特别重要。小型裁断机价格为了使零件在切削加工过程中具有良好的工艺性,对裁断机零件结构设计除满足使用要求外,提出以下要求:(1)合理地选择零件的精度和表面租糙度。不需要加工的表面或要求不高的表面,不要设计成加工面或高精度加工表面。(2)应能定位准确,央紧可靠,便于安装和加工,易于测量。有相互位置精度要求的表面,最好能在一次安装中加工,以保证质量。(3)零件结构尺寸应标准化和规范化,便于使用标难刀具和通用量具,以减少专用刀具、量具的设计与制造。(4)加工表面的几何形状应尽量简单,尽可能布局在同一轴线或同一平面上,以便于加工,提高生产率。
服务热线:
0515-88852166
地址:江苏省盐城市盐都区大冈镇呈祥路北广文路西
公司:江苏朔鹰精密机械有限公司